


API 5L Line Pipe
Ammattimainen API 5L Line Pipe -toimittajasi
AmmattilaisenaAPI 5L Line Pipe valmistaja ja toimittaja, GNEEtoimittaa integroituja putkistoratkaisuja globaalille energiasektorille. Olemme enemmän kuin pelkkä jakelija; integroitu tuotanto-toimitukseen -mallimme takaa erinomaisen laadunvalvonnan ja kustannustehokkuuden API 5L hiiliteräsputkille ja OCTG-varastollemme. Strategisesti sijaitsevat tuotantolaitokset eri puolilla Kiinaa, GNEE tarjoaa saumatonta logistiikkaa ja sertifioituja putkistolaitteita. Luota GNEE:hen täydelliseen materiaalin jäljitettävyyteen (MTC) ja korkealaatuisiin terästuotteisiin, jotka täyttävät tiukat kansainväliset vaatimukset.


Mikä on API 5L Line Pipe?
API 5L -linjaputki on valmistettu hiiliteräksestä tai korkealujuudesta matalaseosteisesta (HSLA) teräslaadusta, jota käytetään öljyn, maakaasun ja muiden nesteiden kuljetukseen. Niihin kuuluvat saumattomat ja hitsatut putket (ERW, SAW). API 5L on eritelmä teräsputkille, joita käytetään putkistojen kuljetusjärjestelmissä.
Yleiset teräslaadut: Luokasta B - X80
API 5L -putket luokitellaan niiden myötölujuuden mukaan, jota merkitään "X":llä, jota seuraa vähimmäismyötölujuus kilonauhoina neliötuumaa kohti (ksi).
API 5L luokka B
Yleisin laatu vakiopainesovelluksiin.
API 5L X42 /X52
Tasapainoinen lujuus ja hitsattavuus keskitason putkistoon.
API 5L X80
Elite-luokka erikoistuneisiin ultrakorkeapaineprojekteihin
PSL 1 vs. PSL 2: Kumpaa tarvitset?
| Ominaisuus | PSL 1 | PSL 2 |
| Luokka-alue | A25 - X70 | Luokka B - X80 |
| Kemiallinen sisältö | Standardoitu | Tiukat rajat (C, P, S) |
| Vaikutustestaus | Ei vaadita | Pakollinen(Charpy V-lovi) |
| Jäljitettävyys | Jäljitettävissä testien läpimenoon asti | Täysi jäljitettävyysvaaditaan |
| Hitsaus | Vakio ERW, SAW, SMLS | Suurtaajuushitsaus rajoitettu |
Provinkki:PSL 2 on pakollinen offshore- ja sour service (H2S) -ympäristöissä sen ylivoimaisen murtolujuuden vuoksi.
API 5L putkiaikataulu (metriset yksiköt: mm)
| NPS (tuumaa) | Ulkohalkaisija (mm) | SCH 10 | SCH 20 | SCH 30 | STD (vakio) | SCH 40 | SCH 80 | XS (erittäin vahva) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Mitkä ovat GNEE API 5L -putken edut öljylle ja kaasulle?
Korkea lujuus-paino-suhde (X-luokat)
API 5L kattaa laajan valikoiman laatuja Grade B:stä X100:aan. Korkean lujuuden laatuja kutenX65 ja X70antaa insinöörien suunnitella putkistojaohuemmat seinämäpaksuudetsäilyttäen samalla korkeat sisäiset painearvot.
Hyöty:Tämä vähentää merkittävästi pitkän matkan putkistoissa tarvittavan teräksen kokonaistonnia, mikä vähentää materiaalikustannuksia ja alentaa kuljetus-/käsittelykustannuksia.
Parannettu murtolujuus (PSL2-yhteensopivuus)
Toisin kuin perusrakenneteräs, API 5LPSL2 (tuotemääritystaso 2)putket ovat pakollisiaCharpy V-Notch (CVN) -iskutesti.
Hyöty:Tämä varmistaa, että materiaali pysyy sitkeänä ja pystyy absorboimaan energiaa alhaisissa lämpötiloissa, mikä estää "hauraan murtumisen" tai katastrofaalisen halkeaman leviämisen. Tämä on kriittinen putkilinjoille, jotka kulkevat kylmän ilmaston tai merenalaisen ympäristön läpi, joissa halkeamien laajenemisriski on suuri turvallisuusriski.
Erikoisvastus "hapan palvelulle" (H2S-ympäristöt)
Öljyn ja kaasun louhinnassa "happamat" ympäristöt sisältävät suuria määriä vetysulfidia (H2S). API 5L -putket voidaan valmistaa vaatimusten mukaisestiNACE MR0175/ISO 15156standardit.
Hyöty:Nämä putket on käsitelty kestämäänVedyn aiheuttama halkeilu (HIC)jaSulfid Stress Cracking (SSC). Tämä erikoismetallurgia estää sisäisiä korroosiovaurioita, jotka muutoin johtaisivat vuotoihin ja ympäristökatastrofeihin hapankaasukentillä.
Erinomainen kenttähitsattavuus (kontrolloitu hiiliekvivalentti)
API 5L -putken kemiallinen koostumus on tiukasti säännelty, erityisestiHiiliekvivalentti (CEV)arvo.
Hyöty:Alempi CEV takaa erinomaisen hitsattavuuden kenttäasennuksen aikana. Tämä vähentää kalliiden esilämmityskäsittelyjen tarvetta ja minimoi kylmähalkeilun riskiä Heat Affected Zone (HAZ) -alueella, jolloin putkistojen urakoitsijat voivat suorittaa ympäryshitsaukset nopeammin ja vähemmällä korjauksella.
Suuri mittatarkkuus kohdistukseen
API 5L -spesifikaatiot takaavat tiukat toleranssit putkessahalkaisija, seinämän paksuus ja suoruus.
Hyöty:Kun asennat mailia putkilinjaa, johdonmukaisuus on avainasemassa. Tarkat mitat varmistavat, että putken päät ovat täydellisesti kohdakkain asennettaessa orbitaali- tai käsihitsausta. Tämä vähentää "hi-lo"-ongelmia, jotka ovat ensisijainen syy jännityskeskittymiin ja ennenaikaisiin hitsausvaurioihin korkeapainelinjoissa.
Valmistuksen monipuolisuus (SMLS vs. hitsattu)
API 5L tarjoaa yhtenäisen standardin molemmilleSaumaton (SMLS)jaHitsattu (ERW, LSAW, SSAW)prosessit.
Hyöty:Näin insinöörit voivat valita kustannustehokkaimman valmistusmenetelmän projektin mittakaavan perusteella.
Saumatonkäytetään ultrakorkeapaineisissa pienihalkaisijaisissa linjoissa.
LSAWkäytetään halkaisijaltaan suuriin, paksuseinäisiin korkeapainesiirtoihin.
SSAWtarjoaa budjettiystävällisen ratkaisun halkaisijaltaan suuriin, matalapaineisiin vesi- tai kaasukuljetuksiin.
API 5L -putkilinjan valmistusprosessi öljyä ja kaasua varten
Saumaton tyyppi
Käsitellä:Kuuma teräsaihio kuumennetaan ja lävistetään ontoksi putkeksi, sitten valssataan ja venytetään sopivaan kokoon.
Ominaisuudet:
Ei hitsattuja saumoja
Kestää korkeampaa painetta
Sileä sisäpinta
Tyypillinen käyttö:Korkeapaineputket, syvänmeren sovellukset
Standardit:API 5L SMLS -luokat (esim. X52, X65, X70)
ERW hitsattu tyyppi
Käsitellä:Teräsnauha tai -levy muotoillaan sylinterimäiseksi, reunat hitsataan sähkövastuksen avulla.
Ominaisuudet:
Taloudellinen
Soveltuu keski- ja matalapaineisiin putkiin
Suorasaumahitsaus
Tyypillinen käyttö:Öljyn, kaasun ja veden siirto
Standardit:ERW voi täyttää sekä PSL1- että PSL2-vaatimukset
LSAW-tyyppi
Käsitellä:Levy rullataan sylinteriksi; hitsit tehdään pitkittäissaumaa pitkin upokaarihitsauksella.
Ominaisuudet:
Vahvempi kuin ERW suurille halkaisimille
Käytetään putkistoissa, jotka vaativat suurempaa mekaanista lujuutta
Hitsatussauma on upotettu sisään ja vahva
Tyypillinen käyttö:Onshore- ja offshore-putkistot
Vaihtoehdot:Yksipuolinen (SSA), kaksipuolinen (DSAW)
SSAW/HSAW-tyyppi
Käsitellä:Teräsnauha muotoillaan spiraaliksi ja sauma hitsataan upokaarihitsauksella.
Ominaisuudet:
Voi tuottaa erittäin suurikokoisia putkia
Hitsaussauma kulmassa (spiraali)
Kustannustehokas suurille putkille
Tyypillinen käyttö:Pitkän matkan putkistot, veden, öljyn ja kaasun siirto
Vaihtoehdot:HSAW (Helical SAW)
API 5L Line -putkien valmistustyypitVertailutaulukko
| Valmistustyyppi | Sauma | Tyypillinen halkaisija | Tyypillinen paine | Maksaa |
|---|---|---|---|---|
| Saumaton (SMLS) | Ei mitään | 21 mm – 914 mm | Korkea | Korkea |
| ERW | Suora sauma | 20 mm – 914 mm | Keskikokoinen | Matala |
| LSAW | Pituussuuntainen | 406 mm – 1524 mm | Korkea | Keskikokoinen |
| SSAW | Kierre | 406 mm – 3000 mm+ | Keskikokoinen | Keski-matala |
Kemialliset vaatimukset
Kemiallinen koostumus PSL 1 -putkelle, jonka t pienempi tai yhtä suuri kuin 0,984"
| Teräsluokka | Massaosuus, % perustuen lämpö- ja tuoteanalyyseihin a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Huom | Ti | |
| max b | max b | max | max | max | max | max | |
| Saumaton putki | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Hitsattu putki | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| a. Cu Vähemmän tai yhtä suuri kuin=0.50% Ni; pienempi tai yhtä suuri kuin 0,50 %; Cr pienempi tai yhtä suuri kuin 0,50 %; ja Mo pienempi tai yhtä suuri kuin 0,15 % b. Jokaisella 0,01 prosentin vähennyksellä määritellyn hiilen enimmäispitoisuuden alapuolelle sallitaan 0,05 prosentin lisäys määritellyn enimmäispitoisuuden yläpuolelle Mn:lle, enintään 1,65 prosenttia luokille, jotka ovat suurempia tai yhtä suuria kuin L245 tai B, mutta pienempiä tai yhtä suuria kuin L360 tai X52; enintään 1,75 % luokille > L360 tai X52, mutta < L485 tai X70; ja enintään 2,00 % luokissa L485 tai X70., c. Ellei toisin sovita NB + V Vähintään 0,06 % d. Nb + V + TI pienempi tai yhtä suuri kuin 0,15 % e. Ellei toisin sovita, f. Ellei toisin ole sovittu, NB + V=Ti Pienempi tai yhtä suuri kuin 0,15 % g. B:n tahallinen lisääminen ei ole sallittua ja jäännös B on pienempi tai yhtä suuri kuin 0,001 % |
|||||||
Kemiallinen koostumus PSL 2 -putkelle, jonka t pienempi tai yhtä suuri kuin 0,984"
| Teräsluokka | Massaosuus, % perustuen lämpö- ja tuoteanalyyseihin | Hiiliekvivalentti a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Huom | Ti | muu | CE IIW | CE Pcm | |||||||||||
| max b | max | max b | max | max | max | max | max | max | max | ||||||||||||
| Saumaton ja hitsattu putki | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Kuten sovittiin | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Kuten sovittiin | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Kuten sovittiin | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Kuten sovittiin | |||||||||||
| Hitsattu putki | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", CE-rajat ovat sovitut. CEIIW-rajat ovat voimassa fi C > 0,12% ja CEPcm-rajat ovat voimassa, jos C pienempi tai yhtä suuri kuin 0,12%. b. Jokaisella C:n määritellyn enimmäismäärän alapuolella olevalla 0,01 prosentin vähennyksellä sallitaan 0,05 prosentin lisäys Mn:n määritellyn enimmäismäärän yläpuolelle, enintään 1,65 prosenttia luokille, jotka ovat suurempia tai yhtä suuria kuin L245 tai B, mutta pienempiä tai yhtä suuria kuin L360 tai X52; enintään 1,75 % luokille > L360 tai X52, mutta < L485 tai X70; enintään 2,00 % luokille, jotka ovat suurempia tai yhtä suuria kuin L485 tai X70, mutta pienempiä tai yhtä suuria kuin L555 tai X80; ja enintään 2,20 % luokille > L555 tai X80., c. Ellei toisin sovita Nb=V Vähintään 0,06 % d. Nb=V=Ti Pienempi tai yhtä suuri kuin 0,15 % e. Ellei toisin sovita, Cu Vähemmän tai yhtä suuri kuin 0,50 %; Ni pienempi tai yhtä suuri kuin 0,30 % Cr pienempi tai yhtä suuri kuin 0,30 % ja Mo pienempi tai yhtä suuri kuin 0,15 %. f. Ellei toisin sovita, g. Ellei toisin sovita, Nb + V + Ti Vähemmän tai yhtä suuri kuin 0,15 % h. Ellei toisin ole sovittu, Cu Vähemmän tai yhtä suuri kuin 0,50 % Ni Vähemmän tai yhtä kuin 0,50 % Cr Vähintään tai yhtä suuri kuin 0,50 % ja MO Pienempi tai yhtä suuri kuin 0,50 %. i. Ellei toisin sovita, Cu pienempi tai yhtä suuri kuin 0,50 % Ni pienempi tai yhtä suuri kuin 1,00 % Cr pienempi tai yhtä suuri kuin 0,50 % ja MO pienempi tai yhtä suuri kuin 0,50 %. j. B Pienempi tai yhtä suuri kuin 0,004 % k. Ellei toisin sovita, Cu pienempi tai yhtä suuri kuin 0,50 % Ni pienempi tai yhtä suuri kuin 1,00 % Cr pienempi tai yhtä suuri kuin 0,55 % ja MO pienempi tai yhtä suuri kuin 0,80 %. l. Seuraava koskee kaikkia PSL 2 -putkilaatuja, paitsi niitä laatuja, joissa on alaviitteet j. Ellei toisin ole sovittu, B:n tahallinen lisääminen ei ole sallittua ja jäännös B on pienempi tai yhtä suuri kuin 0,001 %. |
|||||||||||||||||||||
API 5L SMLS:n ja hitsattujen putkien PSL 1 mekaaniset ominaisuudet
| Putken luokka | Vetoominaisuudet – SMLS- ja hitsattujen putkien PSL 1 -putkirunko | Hitsatun putken sauma | ||
|---|---|---|---|---|
| Tuottovoima a | Vetolujuus a | Pidentymä | Vetolujuus b | |
| Rt0,5 PSI Min | Rm PSI Min | (2 tuumaa Af % min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| a. Välilaadun osalta putkirungon määritellyn vähimmäisvetolujuuden ja määritellyn vähimmäistuoton välinen ero tulee olla seuraavan korkeamman laadun mukainen. | ||||
| b. Välilaatujen osalta hitsisauman vähimmäisvetolujuuden on oltava sama kuin rungolle alaviitteen a mukaisesti määritetty. | ||||
| c. Määritetty vähimmäisvenymä, Af, ilmaistuna prosentteina ja pyöristettynä lähimpään prosenttiin, määritetään käyttämällä seuraavaa yhtälöä: | ||||
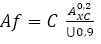 |
||||
| Missä C on 1 940 laskettaessa Si-yksiköitä ja 625 000 laskettaessa USC-yksiköitä | ||||
| Axc on sovellettava vetokoekappaleen poikkileikkausala, joka ilmaistaan neliömillimetreinä (neliötuumina) seuraavasti | ||||
| – Pyöreän poikkileikkauksen testikappaleille: 130 mm2 (0,20 tuumaa) halkaisijaltaan 12,7 mm (0,500 tuumaa) ja 8,9 mm (0,350 tuumaa) oleville testikappaleille; ja 65 mm2 (0,10 tuumaa) halkaisijaltaan 6,4 mm (0,250 tuumaa) koekappaleille. | ||||
| – Täysleikkauksellisille testikappaleille pienempi seuraavista: a) 485 mm2 (0,75 in2) ja b) testikappaleen poikkileikkausala, joka on saatu käyttämällä putken määritettyä ulkohalkaisijaa ja seinämän paksuutta pyöristettynä lähimpään 10 mm2:iin (0,10 tuumaa) | ||||
| – Nauhakoekappaleille pienempi seuraavista: a) 485 mm2 (0,75 in2) ja b) testikappaleen poikkileikkausala, joka on saatu käyttämällä testikappaleen määritettyä leveyttä ja putken seinämän paksuutta, pyöristettynä lähimpään 10 mm2 (0,10 tuumaa) | ||||
| U on määritetty vähimmäisvetolujuus, joka ilmaistaan megapascaleina (naulaa neliötuumaa kohti) | ||||
API 5L SMLS:n ja hitsattujen putkien PSL 2 mekaaniset ominaisuudet
| Putken luokka | Vetoominaisuudet – SMLS- ja hitsattujen putkien PSL 2 -putkirunko | Hitsatun putken sauma | |||||
|---|---|---|---|---|---|---|---|
| Tuottovoima a | Vetolujuus a | Suhde a,c | Pidentymä | Vetolujuus d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (2 tuumaa) | Rm (psi) | |||
| Af % | |||||||
| Minimi | Maksimi | Minimi | Maksimi | Maksimi | Minimi | Minimi | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| a. Katso keskitasoa koskevat täydelliset API5L-spesifikaatiot. | |||||||
| b. arvot > X90 katso koko API5L-spesifikaatio. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. Keskilaatuisille hitsaussauman vähimmäisvetolujuuden tulee olla sama kuin putken rungolle jalan a avulla. | |||||||
| e. pitkittäistestausta vaativien putkien suurimman myötörajan on oltava pienempi tai yhtä suuri kuin 71 800 psi | |||||||
| f. Määritetty vähimmäisvenymä, Af, ilmaistuna prosentteina ja pyöristettynä lähimpään prosenttiin, määritetään käyttämällä seuraavaa yhtälöä: | |||||||
|
|||||||
| Missä C on 1 940 laskettaessa Si-yksiköitä ja 625 000 laskettaessa USC-yksiköitä | |||||||
| Axc on sovellettava vetokoekappaleen poikkileikkausala, joka ilmaistaan neliömillimetreinä (neliötuumina) seuraavasti | |||||||
| – Pyöreän poikkileikkauksen testikappaleille: 130 mm2 (0,20 tuumaa) halkaisijaltaan 12,7 mm (0,500 tuumaa) ja 8,9 mm (0,350 tuumaa) oleville testikappaleille; ja 65 mm2 (0,10 tuumaa) halkaisijaltaan 6,4 mm (0,250 tuumaa) koekappaleille. | |||||||
| – Täysleikkauksellisille testikappaleille pienempi seuraavista: a) 485 mm2 (0,75 in2) ja b) testikappaleen poikkileikkausala, joka on saatu käyttämällä putken määritettyä ulkohalkaisijaa ja seinämän paksuutta pyöristettynä lähimpään 10 mm2:iin (0,10 tuumaa) | |||||||
| – Nauhakoekappaleille pienempi seuraavista: a) 485 mm2 (0,75 in2) ja b) testikappaleen poikkileikkausala, joka on saatu käyttämällä testikappaleen määritettyä leveyttä ja putken seinämän paksuutta, pyöristettynä lähimpään 10 mm2 (0,10 tuumaa) | |||||||
| U on määritetty vähimmäisvetolujuus, joka ilmaistaan megapascaleina (naulaa neliötuumaa kohti | |||||||
| g. Alemmat arvot R10,5IRm voidaan määrittää sopimuksen mukaan | |||||||
| h. arvot > x90 katso koko API5L-spesifikaatio. | |||||||
API 5L Line putken valintaopas
| Palvelu / Sovellus | Tyypillinen teräslaatu | Valmistustyyppi | Toimitusehto | Huomautuksia |
|---|---|---|---|---|
| Vesisiirto, matalapaine | Luokka B, X42 | ERW, SSAW | Rullattu (R) | Taloudellinen, helppo asennus |
| Öljynkeruulinja (keskipaineinen) | X42, X52 | ERW, saumaton | R / N | Kohtalaisen paineen putkistot |
| Maakaasun jakelu | X52, X60 | ERW | R / N | Vaatii hyvää sitkeyttä, kaupungin kaasuverkkoja |
| Pitkän matkan raakaöljyputki | X60, X65 | LSAW, saumaton | N / M | Korkeapaineiset putkistot maassa |
| Pitkän matkan kaasunsiirto | X65, X70 | LSAW, saumaton | N / M | Keski-korkea paine, maastohiihto |
| Offshore öljy- ja kaasuputki | X65, X70 | Saumaton, LSAW | Q / M | Korkeapaineinen syvänmeren palvelu |
| Syvän veden putki | X70, X80 | Saumaton, LSAW | Q | Ultrakorkeapaineiset merenalaiset putkistot |
| Arctic Pipeline (matala lämpötila) | X65M, X70M, X80M | LSAW, saumaton | M | Suuri sitkeys pakkasen lämpötiloissa |
| Hapan palvelu (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, saumaton | N / M / Q | On täytettävä NACE MR0175 / ISO 15156 |
| Liete / kaivosputki | X42, X52, X60 | SSAW, ERW | R / N | Kulutuskestävyys saattaa vaatia erityistä vuorausta |
| Korkeapaineinen kaasulinja | X70, X80 | LSAW | Q | Pitkän matkan voimansiirto, korkea lujuus |
| Erittäin korkeapaineinen voimansiirto | X80, X90 | LSAW | Q | Syvän veden, maastohiihto, korkeimmat lujuusvaatimukset |
API 5L ISO3183 -linjan teräsputkien tuotantolinja

Mitä testejä API 5L Line Pipe vaatii?
Hydrostaattinen testi
Hydrostaattinen testi on painetesti, jota käytetään yleisesti putkien valmistuksessa. Testiä käytetään hitsaussauman tai putken rungon vuotojen tarkistamiseen. Testin suorittamiseksi vettä pumpataan putkeen, kunnes se saavuttaa ennalta määrätyn paineen. Tämän jälkeen putkea valvotaan mahdollisten vuotojen varalta. Jos vuoto havaitaan, putki on korjattava tai vaihdettava. Hydrostaattinen testi on tärkeä laadunvalvontatoimenpide, joka auttaa varmistamaan putkien turvallisuuden ja eheyden.
Taivutustesti
Taivutuskoe on eräänlainen laadunvalvontatesti, joka suoritetaan teräsputkien valmistuksen aikana. Testin tarkoituksena on tarkistaa hitsien halkeamat sekä arvioida teräksen lujuus. Testin suorittamiseksi näyteputki taivutetaan U-muotoon. Tämän jälkeen teräs tutkitaan halkeamien tai muiden heikkouden merkkien varalta. Jos niitä löytyy, koko erä teräsputkia romutetaan ja tehdään uusi erä. Jos taivutuskoe kuitenkin onnistuu, teräsputket hyväksytään käyttöön.
Tasoitustesti
Tasoituskoe on teräsputkien tuotantotesti, joka arvioi teräsputken muodonmuutos- ja halkeilukestävyyttä jännityksen alaisena. Se on tärkeä laadunvalvontatoimenpide, joka auttaa varmistamaan, että putkituotteissa käytettävä teräs on parasta mahdollista laatua. Testissä teräsputkeen kohdistetaan painetta, kunnes se muotoutuu tai halkeilee. Tasoituskoe paljastaa putken kestävyyden pitkittäis- ja kehämäisiä halkeamia vastaan. Testin tulokset auttavat määrittämään teräksen lujuuden ja sitkeyden, kaksi tärkeää ominaisuutta putkisovelluksissa käytettävälle teräkselle. Tasoitustestit ovat vain yksi monista teräsputkien valmistuksessa käytettävistä laadunvalvontatoimenpiteistä, mutta niillä on tärkeä rooli lopputuotteen turvallisuuden ja eheyden varmistamisessa.
CVN-iskutesti
CVN-iskutesti on lämpötilatesti, joka suoritetaan putken valmistuksen aikana, jotta varmistetaan putken mekaaniset ominaisuudet. Testi suoritetaan putken kolmessa eri kohdassa: rungossa, hitsaussaumassa ja lämpövaikutusalueella. Testin tuloksia käytetään putken Charpyn V-iskulujuuden määrittämiseen. CVN-iskutesti on tärkeä laadunvalvontatoimenpide putkituotannossa, ja American Petroleum Institute (API) vaatii sitä, jotta se täyttää standardinsa.
DWTT
DWTT-testi eli pudotuspainon repeytymistestit on määritelty API 5L -putkilinjan tuotantospesifikaatiossa. Tässä testissä suuri paino pudotetaan putkinäytteen esiheikennettyyn kohtaan. Tuloksena oleva murtuma tutkitaan sen varmistamiseksi, että se täyttää sitkeälle murtumiskäyttäytymiselle asetetut vaatimukset. Tämä testi on tärkeä, koska se auttaa varmistamaan, että putket kestävät kuljetuksen ja asennuksen aiheuttaman rasituksen rikkoutumatta. Tämän seurauksena DWTT-testi on olennainen osa halkaisijaltaan suurien putkien laadunvalvontaprosessia.

API 5L öljy- ja kaasuputkilinjojen ulkoiset pinnoitusprosessit
3LPE (3-Layer Polyethylene) – maailmanlaajuinen standardi
Rakenne:
Taso 1 (FBE):Fuusiosidottu epoksi (100 μm+). Tarjoaa erinomaisen tarttuvuuden ja kestävyyden katodista irtoamista vastaan.
Taso 2 (AD):Liimakerros. Sitoo epoksijauheen polyeteeniin.
Taso 3 (PE):Korkeatiheyksinen polyeteeni (1,8–3,7 mm). Tarjoaa erinomaisen vedeneristyksen, sähköeristyksen ja iskusuojan.
Edut:Erinomainen eristys, maaperän rasituskestävyys ja alhainen kosteudenläpäisevyys.
FBE (Fusion Bonded Epoxy)
Käsitellä:Teräsputki kuumennetaan yli 200 asteeseen ja epoksijauhetta levitetään sähköstaattisen ruiskutuksen avulla, joka sulaa ja kovettuu putken seinämään.
Edut:Poikkeuksellinen tarttuvuus teräkseen ja korkea kemiallinen stabiilisuus. Se kestää korkeampia lämpötiloja (jopa 100 +).
Haitat:Suhteellisen ohut ja hauras; herkkä mekaanisille naarmuille kuljetuksen ja asennuksen aikana.
3LPP (3-kerroksinen polypropeeni)
Sovellukset:Pääasiassa käytettykorkean lämpötilan kuljetus(jopa 110–140 astetta) taisyvänmeren putkistoja.
Edut:Kovempi kuin PE, paremmalla naarmuuntumiskestävyydellä ja erinomaisella korkean lämpötilan virumisen kestävyydellä.

Ostamisen huomioitavaa
Koko ja mitat
Ensimmäinen tekijä, joka on otettava huomioon valittaessa API 5L -linjaputkea, on sen koko ja mitat. Putken koon ja mittojen tulee vastata projektisi vaatimuksia. Ota huomioon putken halkaisija, seinämän paksuus ja pituus varmistaaksesi, että se vastaa projektisi tarpeita.
Paino
Paino on toinen tärkeä tekijä, joka on otettava huomioon valittaessa API 5L -linjaputkea. Putken paino voi vaikuttaa merkittävästi projektin kuljetus- ja asennuskustannuksiin. Lisäksi putken paino voi vaikuttaa asennuksessa tarvittavien laitteiden tyyppiin. Muista valita putki, joka täyttää projektisi painovaatimukset.
Materiaaliluokka
API 5L -linjaputken materiaaliluokka on myös tärkeä näkökohta. Materiaaliluokka määrää putken laadun ja lujuuden, mikä voi vaikuttaa putken kestävyyteen ja suorituskykyyn ajan myötä. Saatavilla on erilaisia API 5L -linjaputkia, jotka vaihtelevat luokasta B - X70, jokaisella on omat ominaisuutensa ja ominaisuutensa. Valitse materiaaliluokka, joka vastaa projektisi vaatimuksia.
Päällystys ja pintakäsittely
API 5L -linjaputken pinnoite ja pintakäsittely voivat myös vaikuttaa sen suorituskykyyn. Erilaiset pinnoitteet ja käsittelyt voivat suojata korroosiolta, hankaukselta ja muilta putken kestävyyteen vaikuttavilta ulkoisilta tekijöiltä. Joitakin yleisiä pinnoitteita ja pintakäsittelyjä ovat epoksi, sinkki ja polyeteeni. Valitse pinnoite tai käsittely, joka tarjoaa projektisi vaatiman suojan.
Sertifiointi
Lopuksi on tärkeää valita API 5L -linjaputki, joka on sertifioitu ja täyttää tarvittavat alan ja säädösten standardit. Etsi testattuja ja tarkastettuja putkia varmistaaksesi, että ne täyttävät vaaditut standardit. Näin voit olla varma, että putkisi on turvallinen ja luotettava.
Tehtaamme
GNEE Pipe on Kiinan ammattimainen yhden luukun terästuotteiden toimitusketjuyritys.


Meidän sertifikaattimme

Ota yhteyttä
Usein kysytyt kysymykset
Q: Voiko GNEE tarjota API 5L -putkia Sour Servicelle?
Q:Mitä eroa on API 5L- ja A106-putkilla?
API 5L ja ASTM A106 ovat molemmat laajalti käytettyjä hiiliteräsputkimäärityksiä, mutta ne on tarkoitettu erilaisiin sovelluksiin.
API 5Lon American Petroleum Instituten (API) julkaisema spesifikaatio saumattomille ja hitsatuille putkistojen kuljetusjärjestelmissä käytettävälle putkille. Sitä käytetään yleisesti öljyn, maakaasun, veden ja muiden nesteiden kuljettamiseen pitkiä matkoja öljy- ja maakaasuteollisuudessa.
ASTM A106on ASTM Internationalin julkaisema spesifikaatio saumattomalle hiiliteräsputkelle, joka on tarkoitettu paineputkistoon ja korkean lämpötilan huoltoon. Sitä käytetään laajasti jalostamoissa, voimalaitoksissa, petrokemian laitoksissa ja teollisuusprosessien putkistojärjestelmissä.
Keskeiset erot
| Tuote | API 5L | ASTM A106 |
|---|---|---|
| Ensisijainen sovellus | Putkilinjan kuljetus | Prosessiputkisto |
| Putken tyyppi | Saumaton & Hitsattu | Vain saumaton |
| Tyypillisiä toimialoja | Öljy- ja kaasuvaihteisto | Jalostus, sähköntuotanto |
| PSL-vaatimukset | PSL1 / PSL2 | Ei sovelleta |
| Happamat palveluvaihtoehdot | Saatavilla | Ei määritelty |
| Korkean lämpötilan palvelu | Rajoitettu | Suunniteltu sitä varten |
Joissakin projekteissa saumattomat putket voivat olla kaksoissertifioituja sekä API 5L Grade B:lle että ASTM A106 Grade B:lle, jolloin ne täyttävät sekä putkisto- että paineputkistovaatimukset.
Q: Mitä eroa on API 5L ja A53 putken välillä?
API 5L ja ASTM A53 ovat kaksi laajalti käytettyä hiiliteräsputkispesifikaatiota, mutta ne on tarkoitettu erilaisiin sovelluksiin ja käyttöolosuhteisiin.
1. Ensisijainen sovellus
API 5L:Suunniteltu ensisijaisesti öljy-, kaasu- ja vesiputkien kuljetusjärjestelmiin, jotka kykenevät käsittelemään korkean paineen olosuhteita pitkiä matkoja.
ASTM A53:Tarkoitettu matala- tai keskipaineiseen huoltoon, mukaan lukien ilma-, höyry-, vesi- ja kaasukuljetukset, sekä rakenteellisiin tarkoituksiin, kuten kaiteisiin tai rakennustelineisiin.
2. Erittelytasot ja laatu
API 5L:Sisältää kaksi erittelytasoa, PSL1 ja PSL2. PSL2-putket valmistetaan tiukempien kemiallisten ja mekaanisten vaatimusten mukaan, mukaan lukien pakolliset iskutestit, korkeapaineisiin ja happamiin huoltosovelluksiin.
ASTM A53:Perusstandardi, jossa on vähemmän testausvaatimuksia. Se ei sisällä PSL-tasoja, eikä sitä yleensä ole tarkoitettu korkeapaineiseen energiansiirtoon.
3. Teräslaadut ja putkityypit
API 5L:Saatavana luokissa B - X80, sekä saumattomina että hitsattuina (ERW, LSAW, SSAW). Jotkut laatuluokat voidaan sertifioida happamaan palveluun (NACE MR0175).
ASTM A53:Saatavana luokissa A ja B, mukaan lukien saumattomat ja hitsatut (tyyppi F, tyyppi E), mutta sillä ei ole PSL-tasoa tai hapan palvelusertifikaattia.
Keskeisten erojen yhteenveto
| Ominaisuus | API 5L | ASTM A53 |
|---|---|---|
| Tyypillinen sovellus | Öljy- ja kaasuputket, vesiputket | Matala-/keskipaineiset putkistot, rakenteelliset |
| Putken tyyppi | Saumaton ja hitsattu (ERW, LSAW, SSAW) | Saumaton ja hitsattu (ERW, F), tyyppi E, tyyppi S |
| Arvosanat | B - X80 | A, B |
| PSL | PSL1 / PSL2 | Ei sovellu |
| Hapan palvelu | Valinnainen (NACE MR0175) | Ei määritelty |
| Korkeapainekäyttö | Kyllä | Yleensä Ei |
Huomautus:Joissakin tapauksissa saumattomat putket voivat olla kaksoissertifioituja, jotta ne täyttävät sekä API 5L- että ASTM A53 -vaatimukset projektin spesifikaatioista riippuen.
K: Mitä tarkastuksia API 5L -linjaputkille tehdään?
A:Tarkastusvaatimukset vaihtelevat laadun, valmistustavan ja projektin eritelmien mukaan.
Tyypillisiä tarkastuksia ovat:
Kemiallisen koostumuksen analyysi
Vetovoiman testaus
Tuottovoiman testaus
Tasoitustesti
Taivutustesti
Iskutesti (PSL2)
Hydrostaattinen testi
Ultraäänitestaus (UT)
Radiografinen testaus (RT)
Magnetic Particle Inspection (MPI)
Visuaalinen ja mittatarkastus
Kolmannen osapuolen lisätarkastuksia voidaan myös järjestää pyynnöstä.
K: Voiko API 5L -putkia olla kaksoissertifioitu?
A:Kyllä. Tietyt saumattomat putket voidaan toimittaa kaksoissertifioinnilla, kuten:
API 5L Grade B / ASTM A106 Grade B
API 5L Grade B / ASTM A53 Grade B
Kaksoissertifioidut putket mahdollistavat useiden projektien vaatimusten täyttämisen ja yksinkertaistavat varastonhallintaa.
K: Mitä tietoja ostajien tulee antaa tarjousta pyytäessä?
A:Saadakseen tarkan tarjouksen ostajien tulee toimittaa:
Pipe Standard (API 5L PSL1 tai PSL2)
Arvosana (esim. X52, X65, X70)
Valmistustyyppi (SMLS, ERW, LSAW, SSAW)
Ulkohalkaisija (OD)
Seinän paksuus (WT)
Pituus
Määrä
Pinnoitusvaatimukset
Toimitusehto
Tarkastusvaatimukset
Kohdesatama
Täydellisten teknisten eritelmien tarjoaminen auttaa varmistamaan tarkan hinnoittelun ja lyhyemmät toimitusajat.